引言
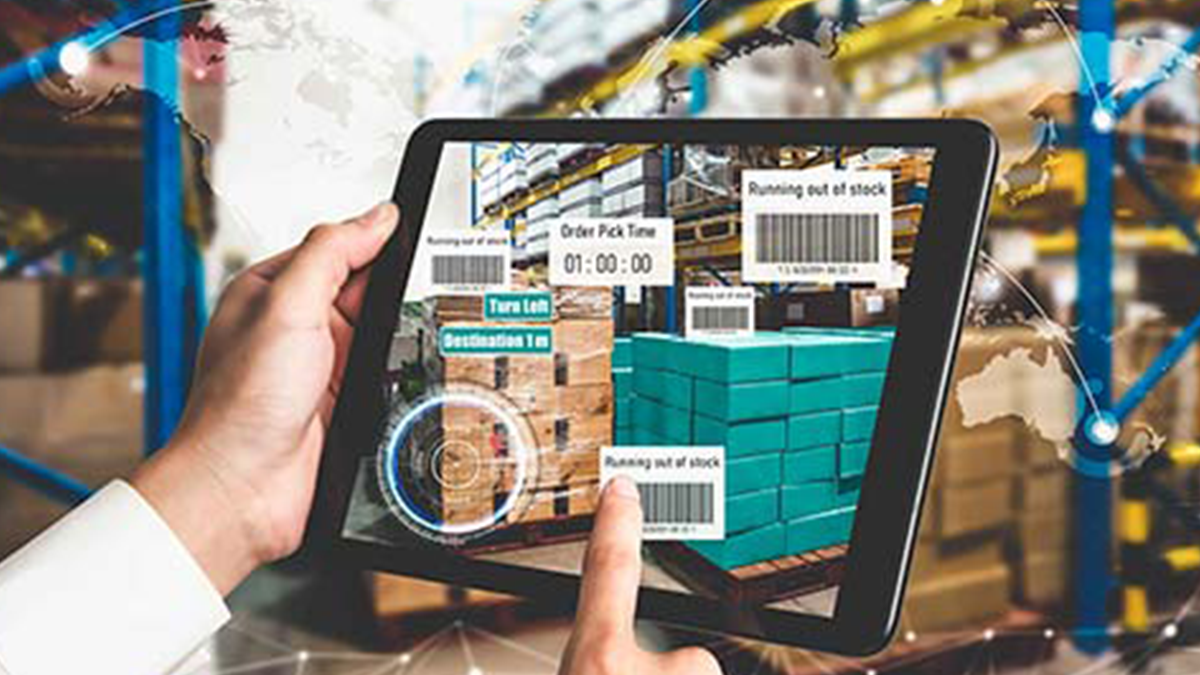
当生产车间的节拍不断加快,线边库存却越积越多;当物料呼叫仍依赖人工电话与纸质单据,缺料停线却时有发生——制造企业的生产物流负责人往往会问同一个问题:我们是否需要一套独立的 LES 生产制造物流执行系统?要回答这个问题,不能只看系统功能清单,而要回到生产节拍与线边库存这对核心矛盾。本文以这一角度为主线,梳理 LES 的典型适用场景、适用条件与不适用情形,帮助相关企业做出更清晰的场景判断。
一、LES 是什么:生产物流的执行层系统
LES,即生产制造物流执行系统,是连接计划层与设备层之间的执行管理工具。它承接上游的生产计划与物料需求,向下指导仓储、搬运、配送等作业环节,核心任务是在正确的时间、按正确的数量与顺序,把物料送到正确的工位。
与 WMS 侧重仓库内部管理不同,LES 更关注从仓库到线边、从线边到工位的这一段物流过程。它管理的不只是库存,还包括拉动信号、配送任务、上线顺序与空容器回收。在聚龄供应链的软件产品矩阵中,LES 与 OMS、WMS、TMS、WCS 等模块共同构成覆盖企业仓储、运输、生产拉动、订单调度的完整链条,LES 在其中承担生产环节的物流执行协同职能。
二、典型适用场景:节拍快、线边窄、品种多
LES 并非所有制造企业的必选项,其适用与否,取决于三个关键条件。
名称:生产节拍是否稳定且高频。当产线节拍以分钟甚至秒级计算,物料消耗速度快,人工叫料难以保证及时性时,LES 的自动拉动价值才充分显现。
名称:线边空间是否有限。线边库面积小、缓存能力弱,要求小批量、多频次配送,此时需要 LES 精确控制每次配送的品种、数量与时间窗口。
名称:物料品种是否多且变化频繁。车型、型号、配置组合多样,导致物料清单差异大,依靠人工经验容易出错,需要系统按生产顺序自动生成配送指令。
以汽车、电子、装备制造行业为例,这些行业普遍具备上述特征。当产线同时生产多种配置的产品,且每种配置所需物料差异明显时,LES 的排序拉动与齐套检查功能就显得尤为重要。反之,如果生产节拍较慢、线边空间充裕、物料品种单一,传统的人工领料或简单的看板管理可能已经足够,此时引入 LES 的迫切性并不高。
三、入场物流与生产拉动:LES 的两条主线
LES 的典型应用场景,可以从两条主线来理解。
第一条主线是入场物流。物料从供应商或中央仓库到达工厂后,需要经过收货、质检、上架、拣选、配送等多个环节才能到达线边。LES 在这一过程中负责协调仓储作业与生产需求的衔接,避免物料在仓库内滞留过久或提前占用线边空间。对于采用循环取货或供应商直送模式的工厂,LES 还需要与预约收货、月台调度等功能配合,确保物料到达节奏与生产计划相匹配。
第二条主线是生产拉动。拉动模式的选择直接影响 LES 的配置方式。
名称:按灯拉动。操作工按灯触发物料需求,LES 生成配送任务,适用于节拍稳定、工位固定的场景。
名称:排序拉动。按生产顺序生成物料配送序列,适用于车型或型号变化频繁、物料需按序上线的场景。
名称:批量拉动。按固定批量补充线边库存,适用于消耗量大、包装标准化的物料。
名称:看板拉动。以看板作为信号载体,LES 负责看板信息的电子化与任务分配,适用于相对稳定的生产环境。
选择何种拉动模式,需要结合物料属性、包装方式、线边布局与生产节拍综合判断。LES 的价值在于支持多种拉动模式的灵活配置,而不是用一套逻辑套用所有场景。
四、常见误区:把 LES 当成 WMS 的附属或替代
在实际评估中,生产物流负责人常遇到两类误区。
误区一:认为 WMS 已经覆盖了所有物流环节,不需要 LES。事实上,WMS 的管理重心在仓库内部,而 LES 的管理重心在仓库与产线之间的衔接段。如果企业线边库存频繁告急、配送不及时、物料齐套率低,而仓库内部作业效率尚可,问题往往出在执行协同层面,这正是 LES 的职责范围。
误区二:认为 LES 上线后可以自动解决所有现场问题。LES 是管理工具,不是物理改造。如果线边布局不合理、物料包装不标准、基础数据不准确,LES 的调度指令再精确也无法落地。系统的作用是把规则固化与流程透明化,但前提是现场具备基本的标准化条件。
另一个需要澄清的点是:LES 与 WCS 的边界。WCS 主要调度自动化设备,如 AGV、四向穿梭车、自动化立库等,而 LES 更侧重物流任务的生成与执行管理。两者可以协同工作,但不能互相替代。
五、落地方法:从评估到实施的关键步骤
评估是否需要 LES,以及如何落地,可以按以下步骤推进。
① 现状诊断|主要动作:梳理从仓库到线边的物料流动路径,记录配送频次、线边库存水平、缺料次数与停线原因|关键控制点:区分仓储内部问题与仓储到产线的衔接问题,明确痛点归属。
② 节拍分析|主要动作:统计各产线的生产节拍、物料消耗速率与品种变化频率|关键控制点:识别哪些产线的节拍与物料复杂度已经超出人工管理能力。
③ 拉动模式设计|主要动作:按物料属性与产线特点选择拉动方式,确定配送频次与线边库存目标|关键控制点:避免一刀切,允许不同产线采用不同拉动模式。
④ 系统选型与集成规划|主要动作:评估 LES 与 WMS、ERP、MES 等系统的接口边界,明确数据流向与职责划分|关键控制点:接口边界清晰比功能堆砌更重要,避免系统间职责重叠或真空。
⑤ 分步实施与验证|主要动作:先选择一条典型产线试点,验证拉动逻辑与配送节拍,再逐步推广|关键控制点:试点阶段重点观察线边库存变化、缺料次数与配送及时性,及时调整参数。
六、案例参考:聚龄供应链的实践方向
在聚龄供应链服务的客户中,高端制造与汽车行业是 LES 应用较为集中的领域。以公开案例中的长安汽车 GLS 全球物流管理系统为例,该项目涉及全球化物流管理体系建设,体现了制造企业对物流执行层系统的高度依赖。方太集团未来工厂智慧物流项目则展示了软硬一体化方案在家电制造场景中的应用,其中生产物流的拉动与配送是重要组成部分。
这些案例的共同点在于:企业生产节拍快、物料品种多、线边空间有限,且对配送及时性要求高。聚龄供应链以「软件 + 硬件 + 服务」的一体化模式,将 LES 与 WMS、WCS 及自动化设备集成,帮助客户实现从仓储到产线的协同运作。需要说明的是,具体方案的设计与系统配置,需结合企业现场条件与业务需求确定。
结语
在生产物流的评估工作中,最容易被忽略的环节往往是线边库存的合理性验证。许多企业关注系统功能与设备选型,却忽视了线边库存的设定是否与生产节拍匹配、拉动模式是否与物料属性一致。LES 的价值不在于功能数量的多少,而在于是否与现场条件形成闭环。建议企业在评估时,先花时间把线边库存、配送频次与缺料原因的数据梳理清楚,再判断是否需要引入 LES,以及如何配置拉动模式。只有从生产节拍与线边库存这条主线出发,才能做出符合实际需求的决策。
分享到
推荐产品
聚龄 AI 智能能力平台 全链路驱动供应链数智化决策升级
上海聚龄自动化硬件集成解决方案 软硬协同构建数自化智慧仓储体系
自动化硬件集成服务 软硬一体化赋能仓储物流数字化升级